Filetage roulé vs filetage usiné : quand choisir le roulage plutôt que l'usinage ?
Dans l'industrie mécanique, le filetage constitue une étape essentielle dans la fabrication de nombreuses pièces techniques. Pourtant, tous les filetages ne sont pas réalisés de la même manière.
Deux procédés sont principalement utilisés : le filetage usiné et le filetage roulé. Si leur résultat peut sembler similaire au premier regard, leurs caractéristiques mécaniques, leur mode de fabrication et leurs domaines d'application diffèrent sensiblement.
Alors, dans quels cas privilégier un filetage roulé plutôt qu'un filetage usiné ? Quels sont les avantages de chaque procédé ? Et comment choisir la solution la plus adaptée à votre cahier des charges ?
Deux procédés de fabrication aux principes différents
Le filetage usiné consiste à enlever de la matière afin de créer le profil du filet à l'aide d'un outil de coupe.
À l'inverse, le filetage roulé est obtenu par déformation de la matière entre des galets ou des peignes de roulage. Aucun copeau n'est généré : la matière est déplacée pour former le filet.
Ces deux procédés répondent à des besoins différents et ne sont pas systématiquement interchangeables. Le choix dépend notamment des performances mécaniques recherchées, des dimensions de la pièce, de la matière utilisée, des volumes de production ou encore des contraintes économiques du projet.
Le filetage roulé : un procédé reconnu pour ses performances mécaniques
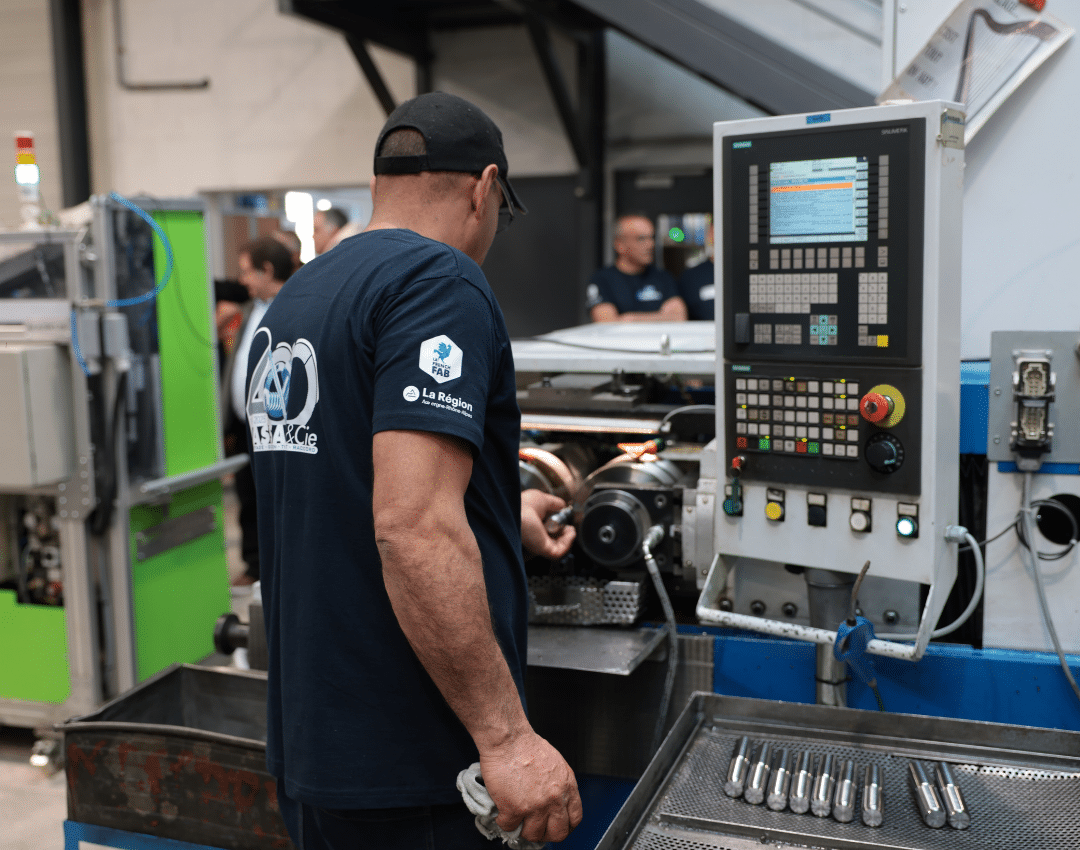
Le roulage est particulièrement apprécié lorsqu'une pièce nécessite de bonnes performances mécaniques et une excellente répétabilité de fabrication. Chez Massard, le roulage à façon est réalisé sur des pièces techniques destinées à différents secteurs industriels.
Les capacités de production permettent de réaliser des filetages du M3 au M39, avec des pas allant de 0,5 à 4 mm. Le roulage peut être effectué en plongée sur des longueurs spécifiques jusqu'à 120 à 130 mm, ou en enfilade sur des longueurs pouvant atteindre 1 mètre.
Massard réalise différents types de filetages, notamment métriques, américains, Gaz, à pas fins, à pas gros, à droite ou à gauche, afin de répondre aux exigences des différents secteurs industriels.
Les principales limites du procédé sont liées à la puissance des machines de roulage, pouvant développer jusqu'à 30 tonnes d'effort, ainsi qu'à la longueur minimale nécessaire pour réaliser le filetage. Celle-ci doit être au moins équivalente au diamètre nominal du filetage (par exemple 10 mm pour un filetage M10 ou 16 mm pour un M16).
Les opérations de roulage sont réalisées sur de nombreuses matières telles que l'acier, les aciers prétraités, les aciers après traitement thermique, l'inox, le Duplex, l'aluminium, le laiton, le cuivre (selon les nuances) ainsi que le titane.
Quels sont les avantages d'un filetage roulé ?
Le roulage présente plusieurs avantages techniques selon les applications.
Cette technologie permet notamment d'assurer une excellente concentricité et cylindricité entre les différents diamètres usinés sur une même pièce, tout en offrant une très bonne qualité d'état de surface et une excellente répétabilité de fabrication.
Contrairement au filetage usiné, le filetage roulé est obtenu par déformation à froid de la matière. Ce procédé améliore la résistance mécanique du filet, augmente sa durée de vie et limite les risques de filets cassants lors des opérations de montage et de démontage.
Le filetage roulé est aujourd'hui privilégié, voire imposé, dans certains secteurs particulièrement exigeants, notamment le nucléaire et l'aéronautique, où les grands donneurs d'ordres imposent des exigences élevées en matière de performances mécaniques et de fiabilité.
Dans quels cas privilégier un filetage usiné ?
Le filetage usiné reste parfaitement adapté à de nombreuses fabrications industrielles.
Selon les caractéristiques de la pièce, certaines géométries, certains matériaux ou certaines contraintes de fabrication peuvent rendre cette solution plus pertinente qu'un roulage.
Le roulage nécessite notamment une préparation spécifique de la pièce, avec un diamètre préalablement usiné correspondant au diamètre de roulage recherché. Lorsque cette configuration n'est pas compatible avec la géométrie de la pièce ou les contraintes de fabrication, le filetage usiné constitue une alternative parfaitement adaptée.
L'objectif n'est donc pas d'opposer les deux procédés mais de choisir celui qui répond le mieux aux exigences techniques du projet.
Comment choisir entre roulage et usinage ?
Le choix du procédé dépend de plusieurs critères :
- les performances mécaniques recherchées ;
- la géométrie de la pièce ;
- les dimensions ;
- la matière ;
- les quantités à produire ;
- les exigences du cahier des charges.
Chez Massard, chaque projet est étudié afin d'orienter le client vers la solution la plus adaptée à son besoin industriel.
Si certains clients connaissent déjà le procédé souhaité, beaucoup sollicitent les équipes techniques pour être accompagnés dans ce choix, en fonction des performances attendues, des contraintes de fabrication et des exigences du cahier des charges.
Quels types de pièces peuvent être roulés ?
Le roulage concerne de nombreuses pièces mécaniques destinées à différents secteurs industriels.
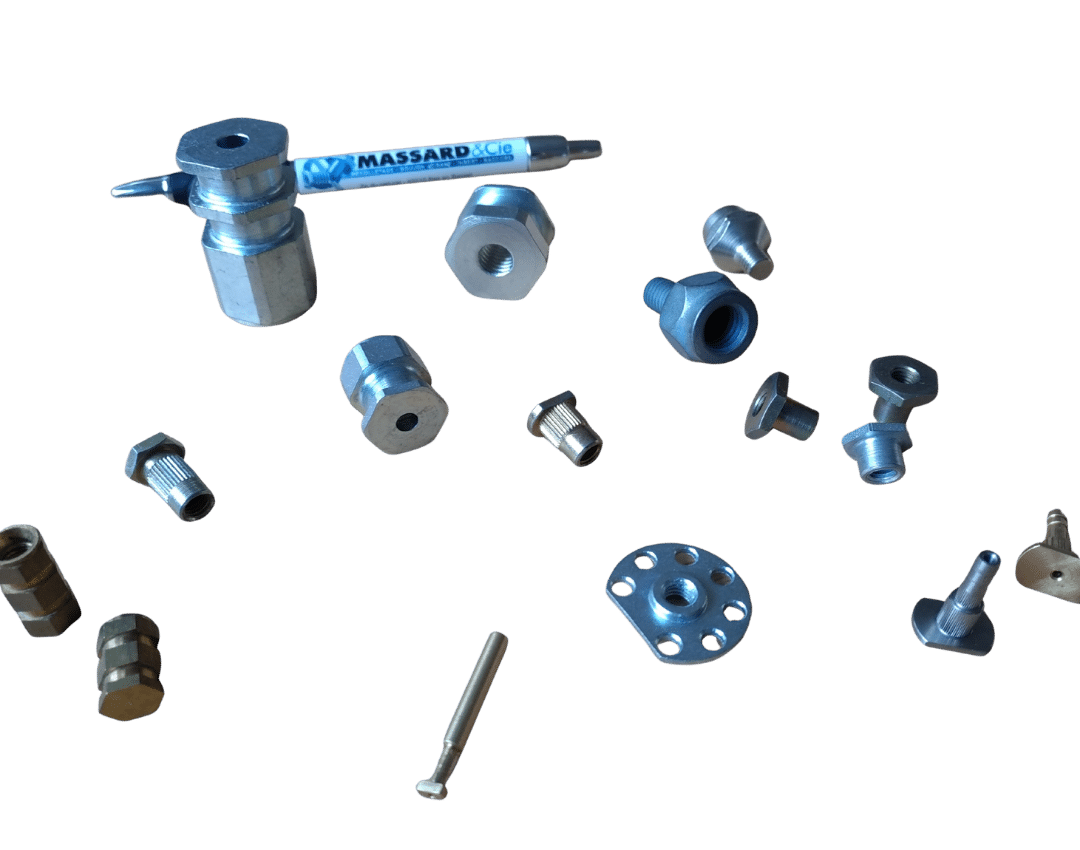
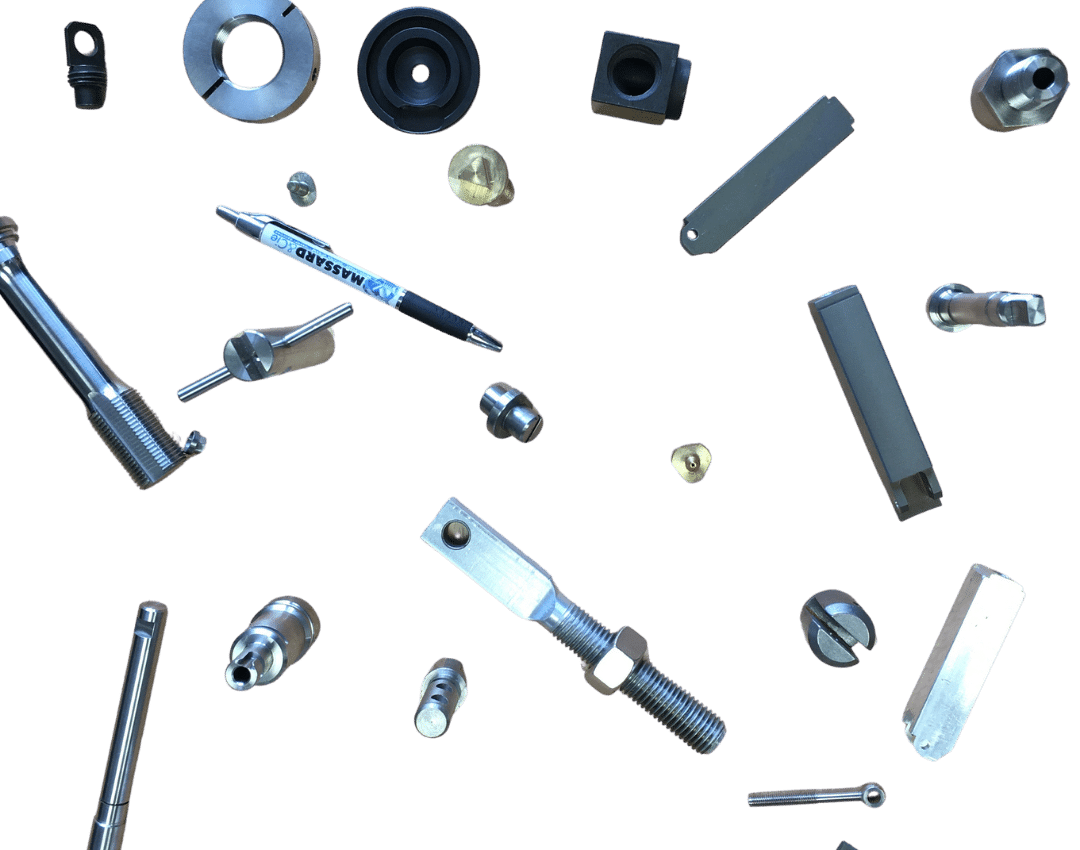
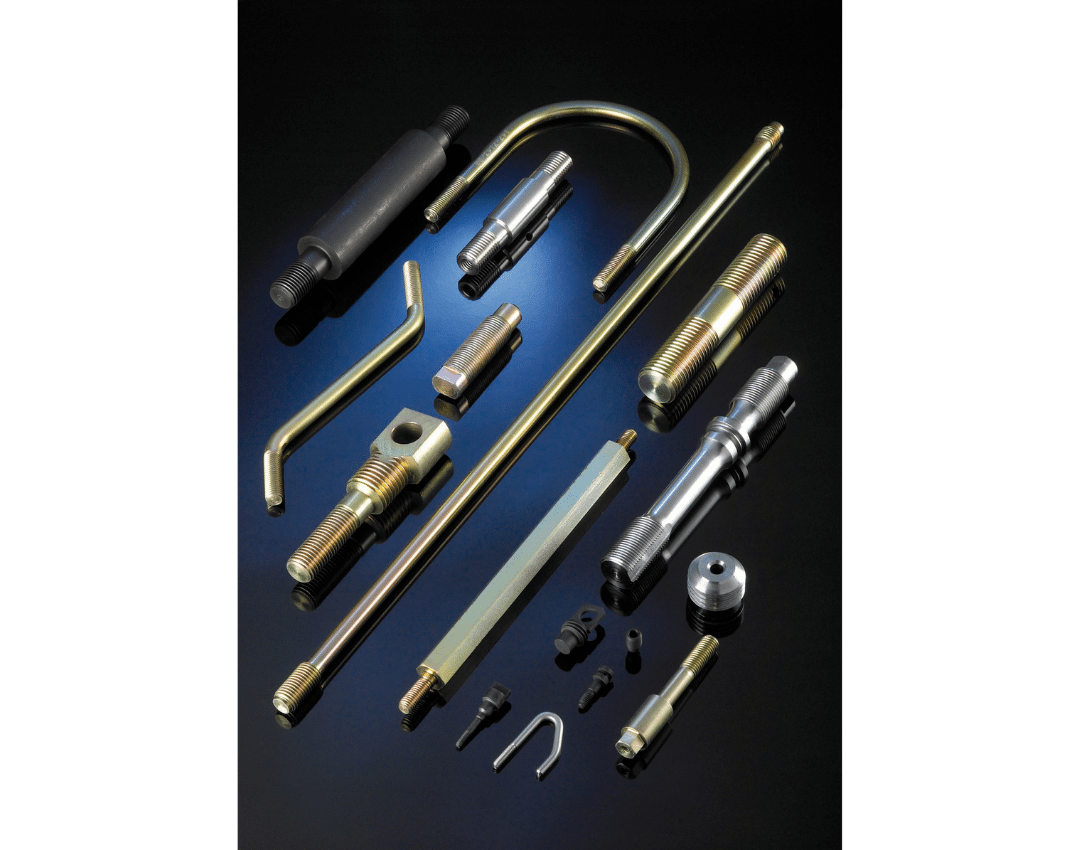
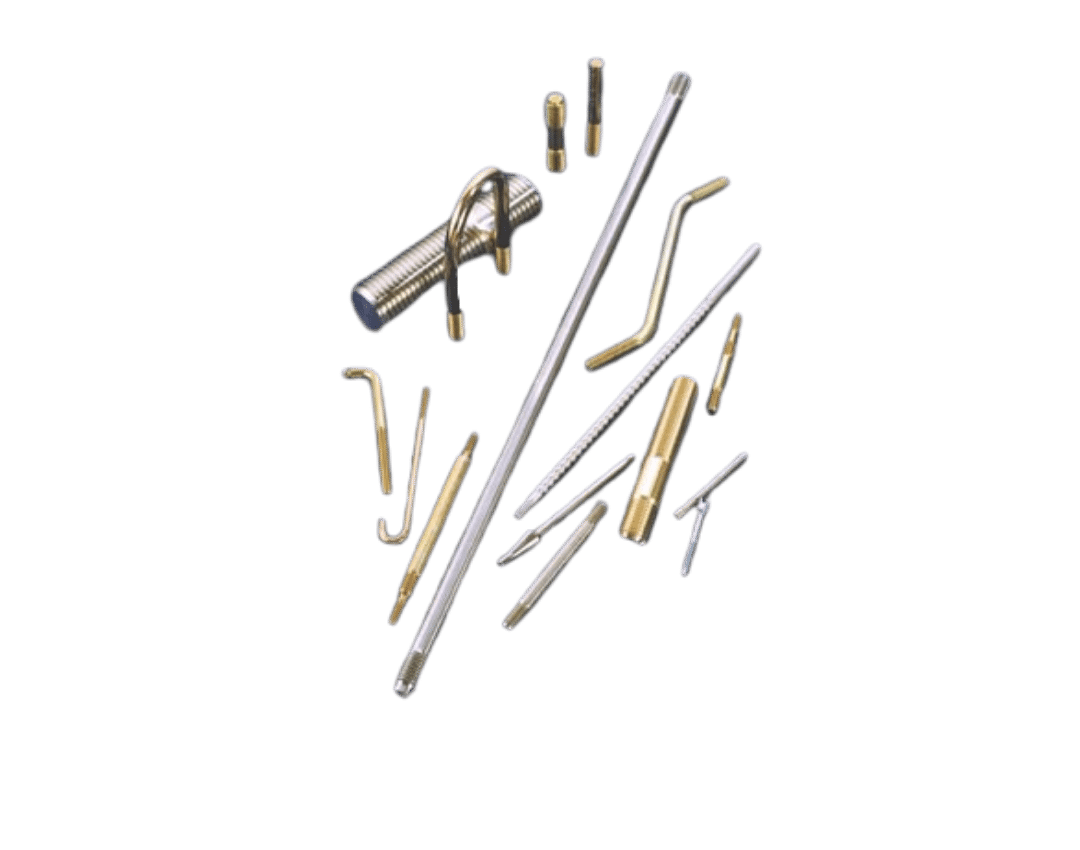
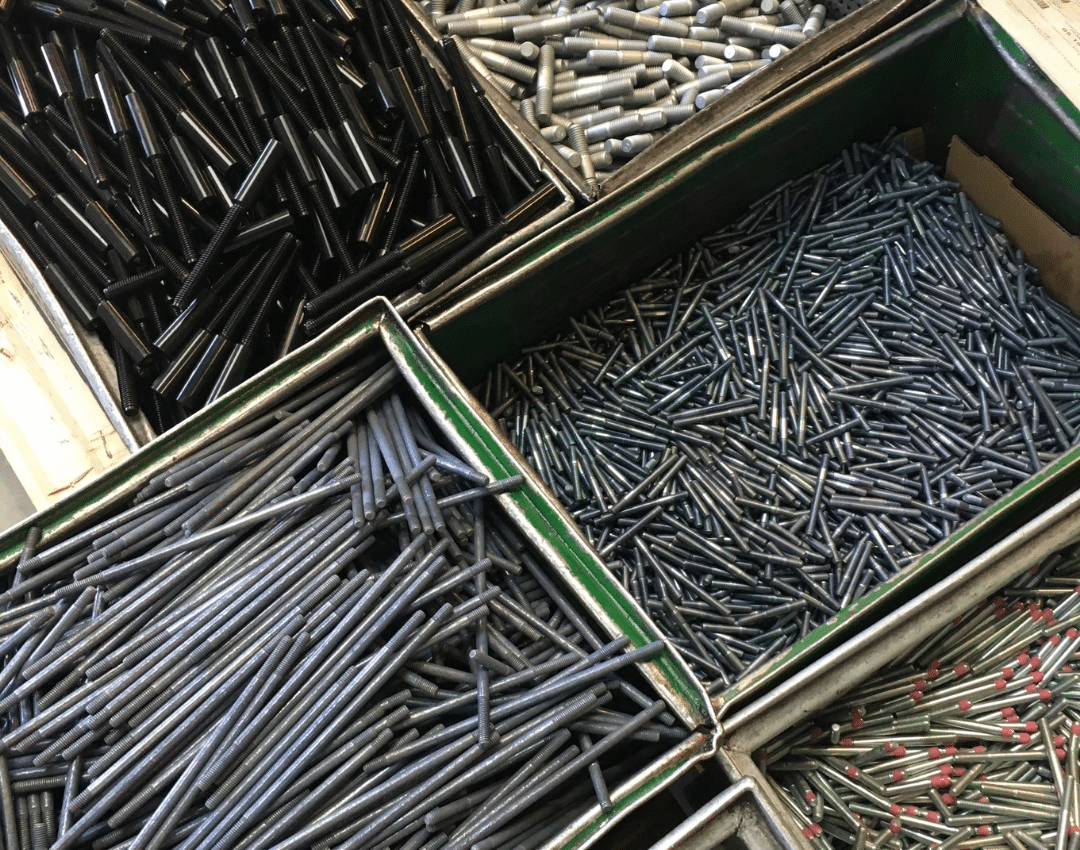
Chez Massard, les fabrications concernent notamment des goujons, tirants, vis et visseries spéciales, axes de commande, entraîneurs de vannes, raccords, bouchons, axes de transmission ainsi que différents adaptateurs.
Ces pièces filetées répondent à des exigences élevées de précision, de répétabilité et de résistance mécanique.
Décolletage et roulage : une offre complète
L'un des intérêts de Massard réside dans la maîtrise de plusieurs étapes de fabrication. Selon les projets, les pièces peuvent être décolletées puis roulées afin de limiter les intermédiaires, de sécuriser la qualité et d'optimiser les délais de production.
Cette organisation permet d'assurer une meilleure maîtrise du process industriel ainsi qu'un suivi de fabrication tout au long du projet.
Roulage à façon : pouvez-vous nous confier uniquement cette opération ?
Le roulage peut également être réalisé sur des pièces fournies par le client lorsque le projet le nécessite.
Cette prestation permet aux industriels disposant déjà de leurs pièces usinées de bénéficier du savoir-faire de Massard pour réaliser uniquement l'opération de roulage, sous réserve que la pièce soit compatible avec les exigences techniques du procédé et les capacités des équipements.
Comment Massard garantit-il la qualité des filetages roulés ?
Le contrôle qualité constitue une étape essentielle afin de garantir la conformité des pièces produites.
Avant toute opération de roulage, les équipes contrôlent le diamètre de préparation de la pièce afin de garantir la conformité du futur filetage.
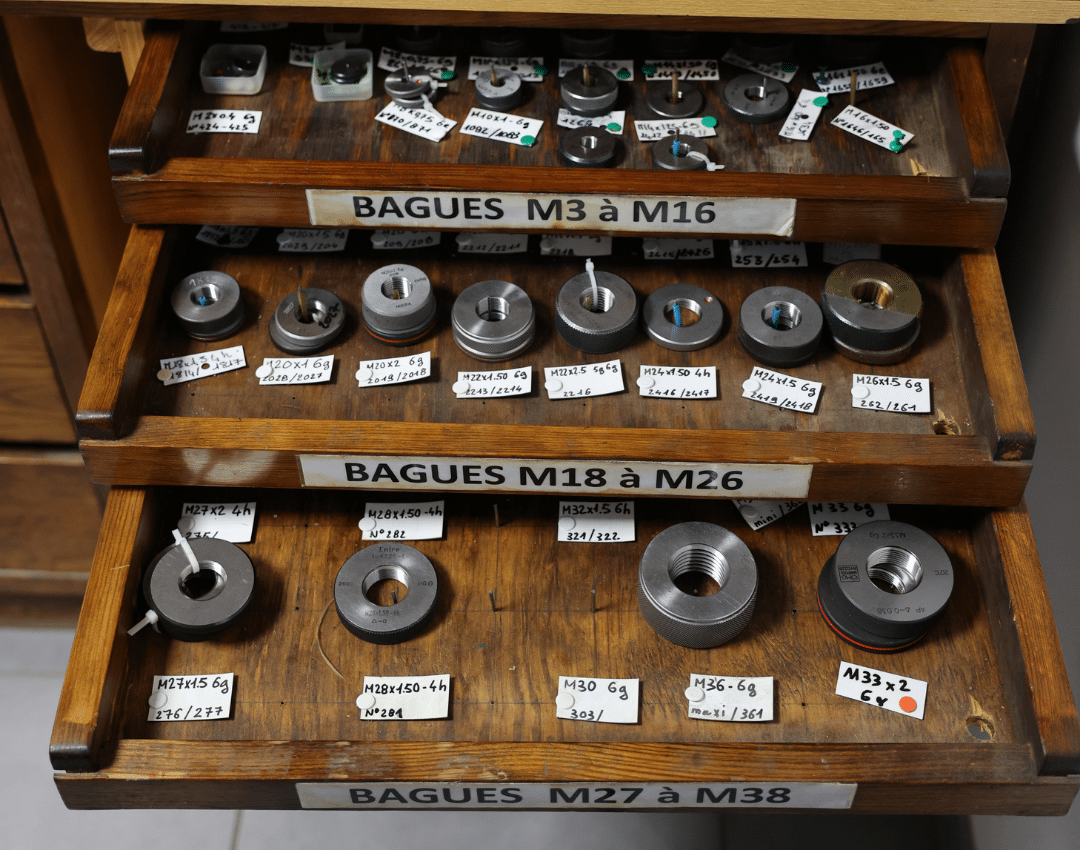
Après roulage, les filetages sont vérifiés à l'aide de bagues de contrôle GO/NOGO, selon un contrôle par échantillonnage ou à 100 % des pièces, conformément aux exigences du client.
Lorsque les pièces reçoivent un traitement ou un revêtement, de nouveaux contrôles sont réalisés afin de vérifier la conformité du filetage et de garantir la parfaite montabilité des pièces après finition.
Une expertise au service de vos projets industriels
Choisir entre un filetage roulé et un filetage usiné dépend avant tout des contraintes techniques de votre projet.
Grâce à son expertise en décolletage de précision et en roulage à façon, Massard accompagne les industriels dans le choix de la solution la plus adaptée afin de garantir des pièces conformes à leurs exigences de qualité, de performance et de répétabilité.
Vous souhaitez étudier la faisabilité d'une pièce filetée ou comparer plusieurs solutions de fabrication ? Contactez les équipes Massard pour échanger sur votre projet et obtenir un devis personnalisé.
FAQ – Filetage usiné ou roulé ?
Quelle est la différence entre un filetage roulé et un filetage usiné ?
Le filetage usiné est obtenu par enlèvement de matière tandis que le filetage roulé est réalisé par déformation de la matière. Le choix dépend des caractéristiques techniques attendues pour la pièce.
Dans quels cas choisir un filetage roulé ?
Le roulage est généralement privilégié lorsque les performances mécaniques, la répétabilité de fabrication ou la qualité du filetage constituent des critères importants.
Quels types de pièces peuvent être roulés ?
Massard peut-il réaliser uniquement le roulage d'une pièce fournie par le client ?
Oui. Massard peut réaliser une prestation de roulage à façon sur des pièces fournies par le client, sous réserve de leur compatibilité avec les exigences techniques du procédé. Les équipes vérifient notamment le diamètre de préparation avant roulage, puis contrôlent les filetages à l'aide de bagues GO/NOGO, par échantillonnage ou à 100 % des pièces selon les exigences du cahier des charges.
Autres lectures qui peuvent vous intéresser
-
- Le décolletage des fixations mécaniques : goujons, inserts, tirants et raccords.
- Décolletage de pièces longues : usinage jusqu’à 2800 mm sur tours CN poupée mobile
- Production de filets roulés : une meilleure résistance mécanique pour vos fixations
- Matières usinées chez Massard : un éventail complet du Cupro à l’inox spécial
- Décolletage de pièces longues jusqu’à 2800 mm | Massard
200 ans d’histoire industrielle portés par les femmes et les hommes de Massard