Roulage à façon : quels types de pièces pouvons-nous reprendre pour réaliser vos filetages ?
Vous disposez de pièces mécaniques déjà usinées et recherchez un spécialiste pour réaliser leur filetage ? Le roulage à façon permet de confier cette opération à un sous-traitant équipé pour former des filetages par déformation à froid de la matière, sans nécessairement lui confier l'ensemble de la fabrication.
Goujons, tirants, vis spéciales, axes de commande ou raccords : différentes familles de pièces industrielles peuvent être concernées. Leur compatibilité dépend toutefois de plusieurs paramètres techniques, notamment la matière, la géométrie, le diamètre de préparation et les caractéristiques du filetage demandé.
Chez Massard & Cie, le roulage fait partie des savoir-faire utilisés pour la fabrication de pièces mécaniques et de fixations industrielles. L'entreprise peut également étudier la reprise de pièces fournies par ses clients. Découvrez les possibilités de roulage à façon, les capacités techniques de Massard et les éléments à anticiper avant de transmettre votre demande.
L'essentiel à retenir
- Prestation : réalisation de filetages par roulage, notamment sur des pièces déjà usinées et fournies par le client.
- Dimensions : filetages métriques du M3 au M39, avec des pas de 0,5 à 4 mm.
- Pièces concernées : goujons, tirants, vis spéciales, axes, raccords, bouchons et adaptateurs.
- Longueurs de roulage : jusqu'à 120 à 130 mm en plongée et jusqu'à 1 mètre en enfilade, selon la configuration.
- Conditions de faisabilité : matière, géométrie, diamètre de préparation et caractéristiques du filetage.
- Contrôles : vérification du diamètre avant roulage et contrôle du filetage par bagues GO/NOGO après l'opération.
En résumé
Massard réalise des opérations de roulage à façon sur des pièces mécaniques industrielles, notamment déjà usinées et fournies par ses clients. Ses équipements permettent de former des filetages métriques du M3 au M39, avec des pas de 0,5 à 4 mm. Selon la technique utilisée, les longueurs filetées peuvent atteindre 1 mètre. Chaque demande fait l'objet d'une étude de faisabilité tenant compte des caractéristiques de la pièce et des exigences du client.
Qu'est-ce que le roulage à façon de pièces industrielles ?
Le roulage à façon est une prestation de fabrication consistant à réaliser un filetage sur une pièce mécanique par déformation à froid de la matière. Contrairement au filetage taillé, qui repose sur l'enlèvement de matière, le roulage forme le profil du filet sous l'action d'outils spécifiques, sans production de copeaux pour cette opération. Cette déformation à froid peut améliorer les caractéristiques mécaniques du filetage par rapport à un filet taillé, lorsque la matière et les conditions de fabrication sont adaptées. Elle présente notamment un intérêt pour les composants soumis à des sollicitations mécaniques ou à des opérations répétées de montage et de démontage.
Dans le cadre d'une prestation à façon, le client peut confier uniquement l'opération de roulage à Massard, après avoir réalisé l'usinage de ses pièces en interne ou auprès d'un autre fabricant. Cette organisation permet de faire intervenir un spécialiste sur une étape précise du processus de fabrication, sous réserve de vérifier au préalable la compatibilité des pièces avec le procédé.
Quels types de pièces Massard peut-il reprendre pour un roulage à façon ?
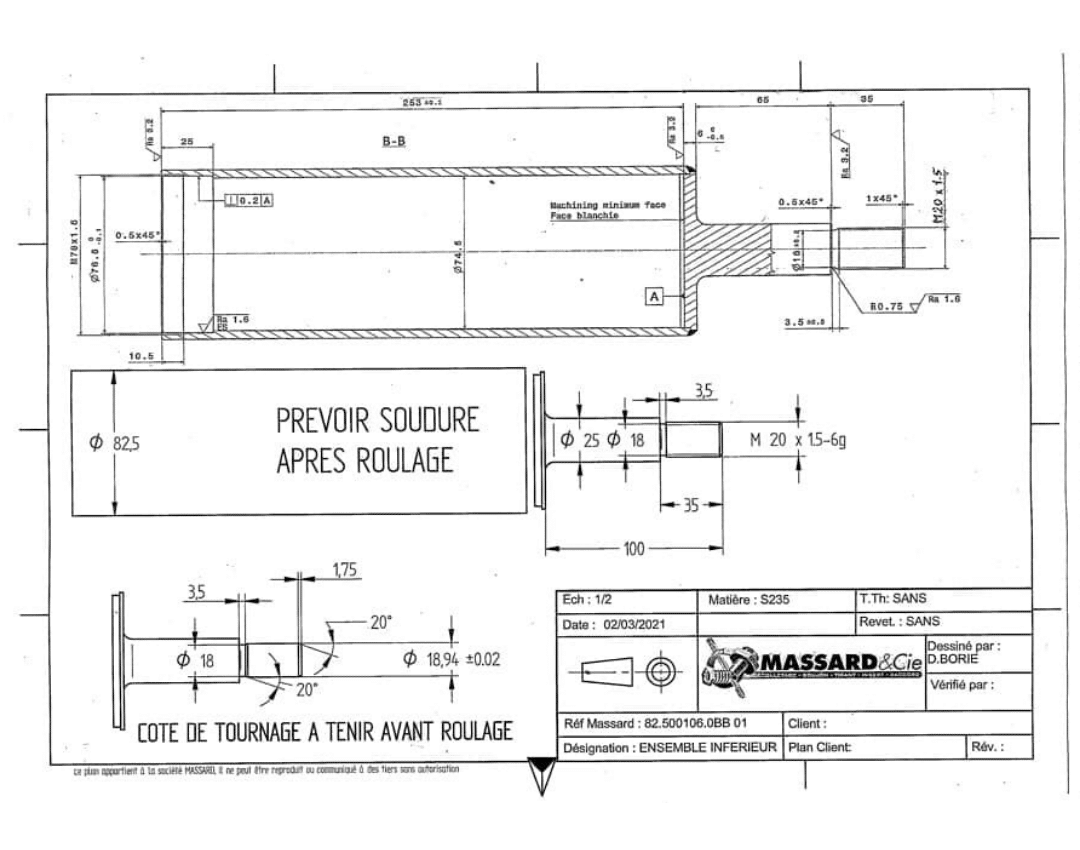
Les opérations de roulage à façon concernent différentes familles de composants mécaniques utilisés dans les équipements et assemblages industriels. Chez Massard, elles peuvent notamment porter sur des goujons, des tirants, des vis et visseries spéciales, des axes de commande, des entraîneurs de vannes, des raccords, des bouchons, des axes de transmission ou encore des adaptateurs.
Les goujons industriels et les tirants sont utilisés dans des assemblages nécessitant des filetages adaptés aux conditions de fixation. Les vis spéciales peuvent présenter des dimensions ou des configurations définies sur plan, tandis que les axes de commande, axes de transmission et entraîneurs de vannes peuvent intégrer une zone filetée nécessaire à leur montage ou à leur fonctionnement.
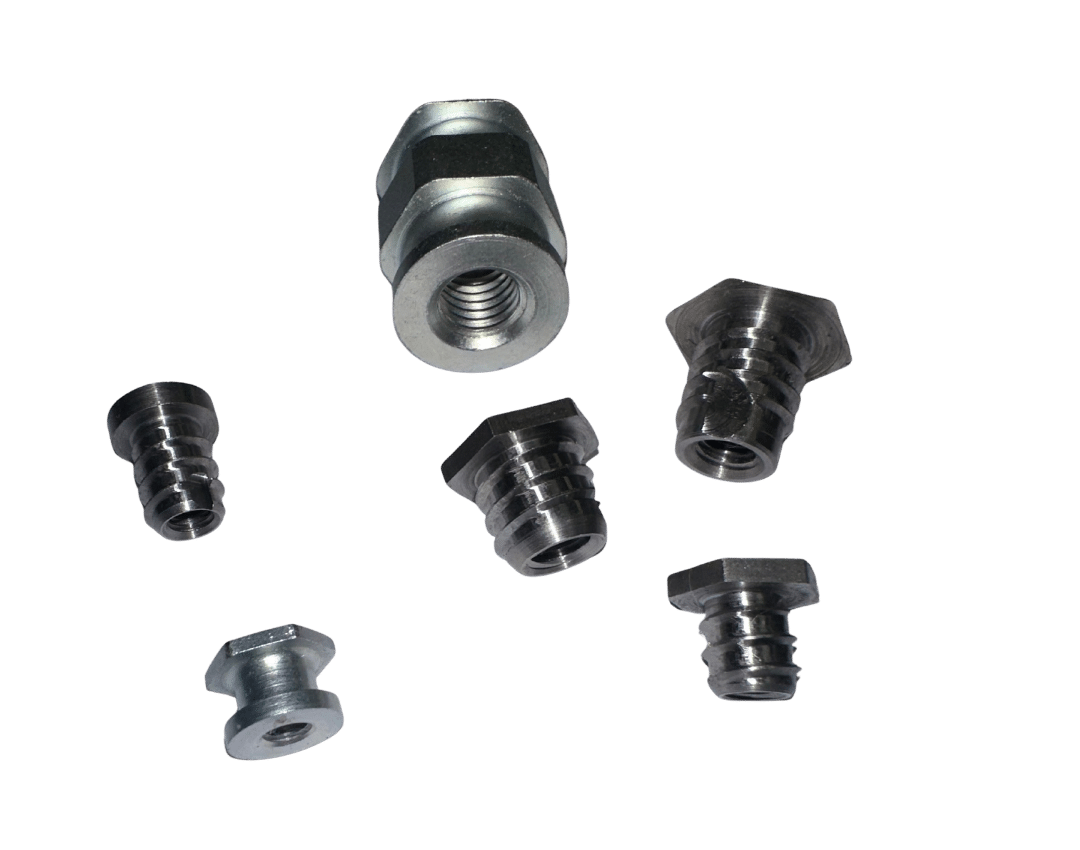
Les raccords, bouchons et adaptateurs peuvent également être concernés. Leur forme, les zones accessibles et les dimensions à fileter doivent toutefois être examinées avant de retenir le procédé. En effet, la famille de pièces ne suffit pas à déterminer la faisabilité du roulage : les caractéristiques techniques de chaque composant restent déterminantes.
Peut-on reprendre des pièces déjà usinées par un autre fabricant ?
Oui, Massard peut étudier le roulage de pièces déjà usinées et fournies par ses clients. Cette possibilité concerne notamment les industriels qui souhaitent externaliser uniquement la réalisation du filetage, tout en conservant la maîtrise des autres étapes de fabrication.
Le point essentiel réside dans la préparation de la zone à fileter. Le diamètre usiné doit être compatible avec le profil de filet à obtenir par déformation de la matière. Une pièce initialement préparée pour un filetage taillé n'est donc pas automatiquement adaptée à un filetage roulé. Une vérification technique préalable permet de déterminer si la reprise est envisageable.
Quelles sont les capacités de roulage à façon de Massard ?
Massard dispose d'équipements permettant de réaliser des filetages métriques du M3 au M39, avec des pas allant de 0,5 à 4 mm. L'entreprise travaille également sur différents profils de filetage, notamment métriques, américains et Gaz, à pas fins ou à pas gros, à droite comme à gauche.
Les opérations sont réalisées en plongée ou en enfilade, selon la longueur à fileter et la géométrie de la pièce. Les équipements de roulage de Massard peuvent développer un effort allant jusqu'à 30 tonnes. Ces capacités permettent d'étudier différentes configurations de pièces mécaniques, sous réserve de leur compatibilité avec les moyens de production.
Roulage en plongée ou en enfilade : quelle différence ?
- Le roulage en plongée consiste à former le filetage sur une longueur définie de la pièce. Chez Massard, cette technique permet de réaliser des longueurs filetées allant jusqu'à environ 120 à 130 mm, selon les caractéristiques du projet.
- Le roulage en enfilade permet de former des filetages sur des longueurs plus importantes, pouvant atteindre 1 mètre. Le choix entre les deux techniques dépend notamment de la longueur à fileter, du profil demandé et de la configuration de la pièce. Il est déterminé lors de l'étude technique.
Quelle longueur minimale faut-il prévoir pour un filetage roulé ?
Selon les indications techniques de Massard, la longueur minimale nécessaire au roulage doit être au moins équivalente au diamètre nominal du filetage. Ainsi, un filetage M10 nécessite au minimum 10 mm de longueur de roulage, tandis qu'un filetage M16 nécessite au minimum 16 mm.
Cette donnée constitue un premier critère de faisabilité lors de la conception d'une pièce ou de l'étude d'un composant déjà usiné. Elle doit être prise en compte avec les autres caractéristiques de la zone à fileter pour déterminer les possibilités de fabrication.
Quelles matières peuvent être filetées par roulage ?
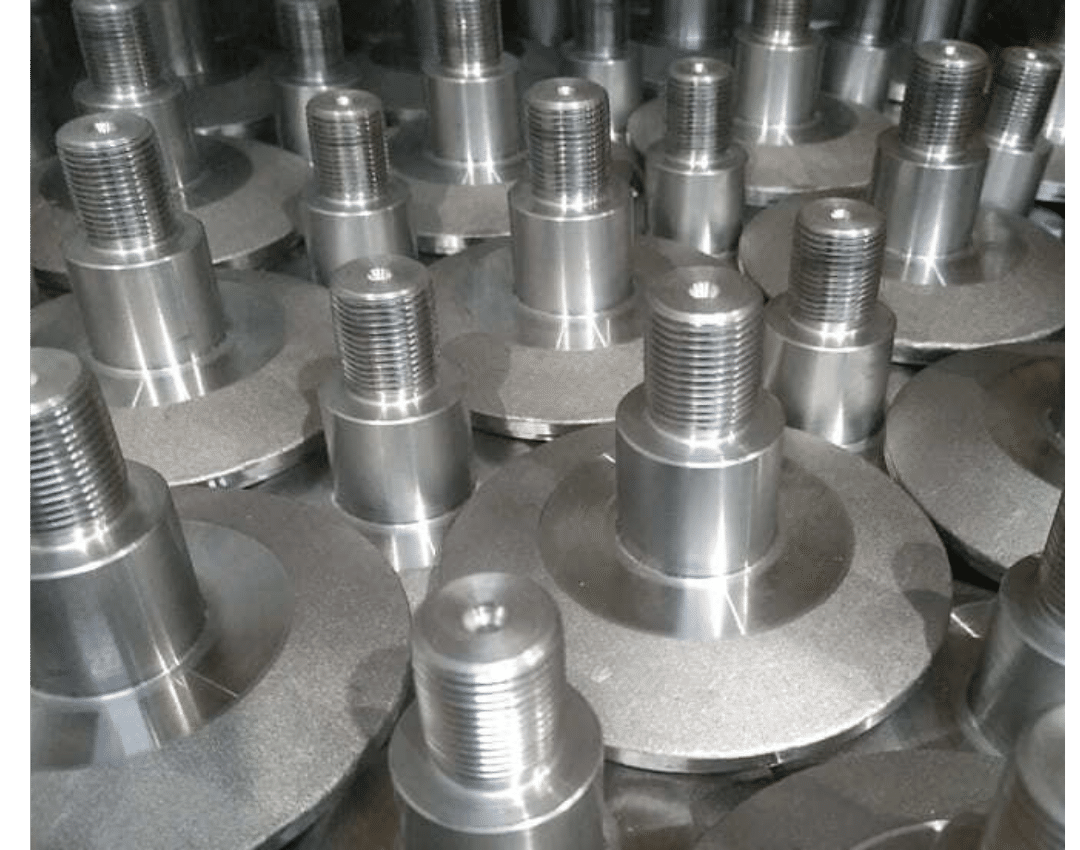
Le roulage peut être réalisé sur différentes matières industrielles, à condition que leurs propriétés permettent la formation du filet par déformation à froid. Chez Massard, les opérations concernent notamment l'acier, l'acier prétraité, l'inox, le Duplex, l'aluminium et le titane. Certaines nuances de laiton et de cuivre peuvent également être roulées.
Le roulage peut aussi être étudié sur certains aciers après traitement thermique, notamment pour des classes de boulonnerie particulières. La possibilité de réaliser l'opération dépend alors de la nuance exacte, de l'état métallurgique de la matière et des caractéristiques du filetage.
Pour une pièce déjà fabriquée, il est donc important de communiquer sa désignation matière et ses éventuels traitements. Ces informations permettent de vérifier son aptitude au roulage avant d'engager la production.
Quels critères vérifier avant de confier des pièces à un spécialiste du roulage ?
Lorsqu'un industriel souhaite faire réaliser un filetage roulé sur des pièces déjà usinées, plusieurs paramètres doivent être examinés. Le premier concerne le diamètre de préparation, puisque le filet sera formé par déplacement de la matière et non par enlèvement de copeaux. Les dimensions de la zone disponible, la matière, le profil du filetage et la géométrie générale de la pièce interviennent également dans l'étude.
Il convient aussi de tenir compte de l'utilisation finale du composant et des éventuels traitements de surface. Un revêtement appliqué après le roulage peut modifier les conditions de montabilité du filetage et nécessiter un contrôle complémentaire.
Les informations à transmettre pour une demande de roulage à façon
Pour faciliter l'étude technique et la préparation d'un devis, il est recommandé de communiquer :
- Le plan de la pièce, avec les dimensions et tolérances applicables.
- La matière, sa nuance et ses éventuels traitements thermiques.
- Le filetage souhaité, avec son profil, son diamètre, son pas, son sens et sa longueur.
- Le diamètre de préparation et l'état d'usinage de la zone à fileter.
- Les traitements ou revêtements prévus, sur la pièce seule ou sur l'assemblage.
- Les quantités demandées, en précisant si le besoin est ponctuel ou récurrent.
L'utilisation de la pièce constitue également une information utile. Elle permet de mieux comprendre les sollicitations auxquelles le filetage sera soumis et les exigences particulières du cahier des charges.
Comment Massard contrôle-t-il la qualité des filetages roulés ?
La qualité du filetage est essentielle pour garantir la conformité et la montabilité des pièces destinées aux assemblages industriels. Chez Massard, les contrôles sont intégrés aux différentes étapes du processus de roulage, depuis la préparation de la pièce jusqu'à la vérification du filetage obtenu.
- Avant le roulage, les équipes contrôlent le diamètre de préparation issu de l'usinage ou du décolletage. Cette vérification permet de s'assurer que la pièce présente les caractéristiques dimensionnelles nécessaires à la formation du filet.
- Après le roulage, les filetages sont contrôlés à l'aide de bagues GO/NOGO, permettant de vérifier leur conformité fonctionnelle et leur montabilité. Selon les exigences du client et du cahier des charges, ces contrôles peuvent être réalisés par échantillonnage ou sur 100 % des pièces.
Lorsqu'un revêtement est appliqué après le roulage, un contrôle complémentaire à la bague est effectué afin de vérifier que le filetage reste compatible avec les conditions de montage. Cette vérification tient compte de l'influence éventuelle du traitement de surface sur les dimensions fonctionnelles.
Filetage roulé ou filetage taillé : comment choisir le procédé adapté ?
Le choix entre un filetage roulé et un filetage taillé dépend des caractéristiques de la pièce et des performances attendues.
- Le roulage présente un intérêt particulier lorsque la résistance mécanique du filet et sa tenue dans le temps constituent des critères importants. La déformation à froid peut notamment contribuer à améliorer la résistance du filetage, dans des conditions de fabrication adaptées. Cette caractéristique peut être recherchée pour des pièces soumises à des efforts mécaniques ou à des opérations répétées de montage et de démontage. Dans certains secteurs, notamment le nucléaire et l'aéronautique, le roulage peut également être demandé par les donneurs d'ordres ou imposé par des référentiels techniques spécifiques.
- Le filetage taillé conserve néanmoins toute sa pertinence lorsque la matière, la géométrie ou les dimensions de la pièce ne permettent pas un roulage adapté.
Le choix du procédé doit donc être effectué en fonction de l'application et du cahier des charges, plutôt qu'en considérant systématiquement l'une des deux techniques comme supérieure à l'autre.
Massard, spécialiste du roulage à façon et du décolletage de précision
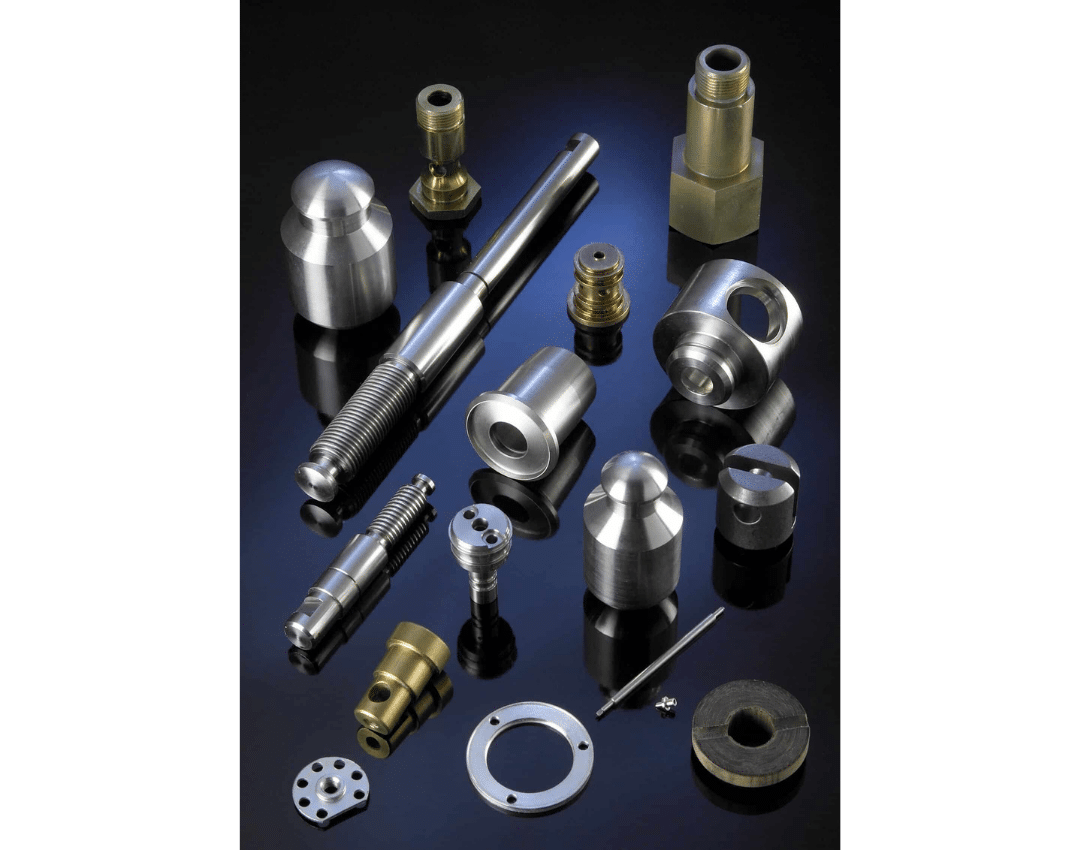
Depuis plusieurs générations, Massard & Cie accompagne les industriels dans la fabrication de pièces mécaniques techniques et de composants de fixation. Son savoir-faire associe le décolletage de précision, la réalisation de filetages et le contrôle qualité, aussi bien pour des pièces fabriquées sur plan que pour des opérations spécifiques réalisées à façon.
La possibilité d'intervenir sur des pièces fournies par les clients permet à Massard de répondre à des besoins de sous-traitance ciblés. Chaque demande est examinée en fonction de la matière, de la géométrie, du filetage souhaité et des capacités de production disponibles. Cette approche permet de définir les conditions de réalisation et les vérifications nécessaires avant la fabrication.
Ce qu'il faut retenir
Le roulage à façon permet de confier la réalisation de filetages à un spécialiste sans externaliser nécessairement toute la fabrication de la pièce. Pour les composants déjà usinés, la faisabilité dépend avant tout de leur préparation et de leur compatibilité avec le procédé. La vérification du diamètre, de la matière, de la géométrie et des caractéristiques du filetage permet de déterminer les possibilités de reprise.
Massard étudie ces paramètres pour proposer une opération de roulage adaptée aux exigences du projet.
Vous avez des pièces déjà usinées à faire fileter par roulage ?
Vous recherchez un prestataire pour réaliser un roulage à façon sur des goujons, tirants, axes ou autres pièces mécaniques industrielles ?
Massard étudie la faisabilité de votre projet à partir des caractéristiques des pièces, du filetage souhaité et des quantités à produire.
Transmettez vos plans et les informations techniques de vos pièces pour obtenir une étude de faisabilité et un devis adapté à votre besoin.
FAQ – Roulage à façon de pièces industrielles
Peut-on faire réaliser un filetage roulé sur des pièces déjà usinées ?
Oui, Massard peut étudier le roulage à façon sur des pièces déjà usinées et fournies par le client. La faisabilité dépend notamment de la matière, de la géométrie, du diamètre de préparation et des dimensions du filetage souhaité. Une pièce préparée pour un filetage taillé n'est pas automatiquement compatible avec un roulage.
Quelles pièces industrielles peuvent être reprises pour un roulage à façon ?
Les opérations peuvent notamment concerner des goujons, tirants, vis spéciales, axes de commande, entraîneurs de vannes, raccords, bouchons, axes de transmission et adaptateurs. La compatibilité de chaque pièce doit être étudiée en fonction de ses caractéristiques techniques et des capacités des équipements.
Quelles sont les dimensions maximales réalisables en roulage à façon chez Massard ?
Massard réalise des filetages métriques du M3 au M39, avec des pas de 0,5 à 4 mm. Les longueurs filetées peuvent atteindre environ 120 à 130 mm en plongée et jusqu'à 1 mètre en enfilade, selon la configuration des pièces. Ces valeurs correspondent aux capacités de roulage communiquées par l'entreprise et ne constituent pas une garantie de faisabilité pour toutes les géométries.
Quelles informations fournir pour obtenir un devis de roulage à façon ?
Il est recommandé de transmettre le plan de la pièce, la nuance matière, les caractéristiques du filetage, le diamètre de préparation, les éventuels traitements de surface et les quantités souhaitées. Préciser l'utilisation de la pièce et le caractère ponctuel ou récurrent du besoin facilite également l'étude technique.
Autres lectures qui peuvent vous intéresser
- Matières usinées chez Massard : un éventail complet du Cupro à l’inox spécial
- Décolletage de pièces longues jusqu’à 2800 mm | Massard
- Filetage roulé vs filetage usiné : comment choisir ? | Massard
- Décolletage de pièces longues jusqu’à 2800 mm | Massard
- Les avantages du décolletage pour la production de pièces mécaniques : l’expertise Massard & Cie
- Pièces filetées longues : automatisation et précision | Massard
200 ans d’histoire industrielle portés par les femmes et les hommes de Massard